先说清楚一件事:什么叫"后道"
制药产线通常被切成两段。前道负责把药做出来——合成、发酵、配料、灌装、冻干;后道负责把做出来的药"变成能出厂的商品"——检测、贴标、装盒、赋码、装箱、码垛。
后道的特点是:不改变药品本身,但任何一个环节出问题,整批货都出不了厂。一支灯检漏检的西林瓶,可能让一批货在抽检时被判不合格;一张贴歪的标签,可能让整箱货在流通环节被退回。所以后道设备的价值不在"快",而在"稳"和"可追溯"。
11 个工位,一条线走完
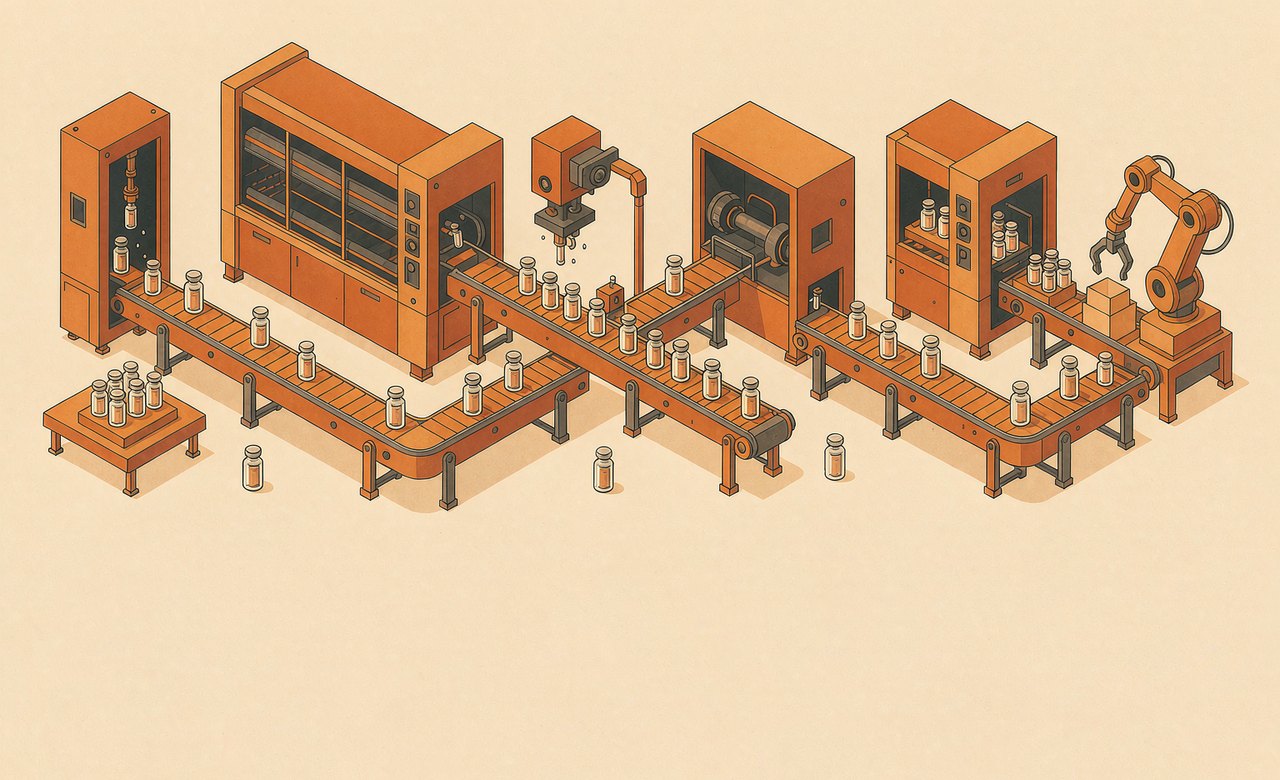
下面是典型的无菌注射剂后道全线,按物料流向排列。不同剂型会增减工位,但骨架基本一致。
| 序号 | 工位 | 它到底在解决什么问题 | 关键参数 |
|---|---|---|---|
| 1 | 洗瓶 / 洗胶塞 | 去掉玻璃瓶内壁的微粒和热原载体。超声波粗洗 + 循环水/压缩空气交替精洗 | 注射用水终洗、水压、超声波功率 |
| 2 | 隧道灭菌除热原 | 高温把热原(内毒素)降解掉,不只是"灭菌" | 常用 250℃ 以上,FH 值 ≥1365 |
| 3 | 灌装 / 轧盖 | 严格说属于前道末端,但节拍直接决定后道怎么排 | 装量精度、轧盖密封性 |
| 4 | 灭菌 / 冻干 | 终端灭菌或冷冻干燥,出来后进入检测段 | F0 值、冻干曲线 |
| 5 | 灯检 | 看液体里的可见异物(玻璃屑、纤维、胶屑)、装量异常、密封缺陷 | 照度、旋转覆盖率、误剔率 |
| 6 | 检漏(CCIT) | 灯检看不出的微漏,靠压力或电学方法抓 | 灵敏度(μm 级漏孔)、节拍 |
| 7 | 贴标 | 标签、批号、有效期——法规强制,且是追溯的起点 | 贴标精度、漏标率、断标处理 |
| 8 | 装盒 | 瓶/泡罩板 + 说明书装进小盒 | 装盒速度、说明书漏装检测 |
| 9 | 裹包 / 中包装 | 几盒并成一组,贴一级追溯码 | 码等级、读取率 |
| 10 | 赋码 | 二级码(中包)、三级码(箱)关联,上传追溯平台 | 关联准确率、上传成功率 |
| 11 | 装箱 / 码垛 | 成箱、封箱、称重剔除、机器人码垛 | 缺件检测、垛型稳定性 |
整线产能不是加法,是取最小值
新手最容易犯的错:把各工位的标称速度加起来算总产能。实际上整线产能等于瓶颈工位的速度,而且还要乘上一个小于 1 的系数——这个系数就是物料等待、换型、清场、故障停机吃掉的时间。
一条标称 300 瓶/分钟的线,实际稳定产出经常只有 200~220 瓶/分钟。所以选型时看的不是单机速度,而是三个数:
- 瓶颈工位在哪——通常出现在灯检或装盒,因为检测要留时间、装盒要处理说明书
- 换型时间——多规格共线时,换型损失往往比故障损失更大
- 缓冲设计——两个工位之间有没有缓冲区,决定了上游停一下下游是不是要跟着停
一个常见误区
很多人以为"后道就是包装,技术含量低"。实际上后道是全厂法规风险最集中的一段:可见异物、容器密封性、标签内容、追溯码,每一条都在 GMP 检查条款里。设备选错,验证阶段就要补一堆偏差;设备选对,验证只是走流程。
判断一家后道设备供应商靠不靠谱,看一件事就够了:他能不能说清楚你这条线将来怎么做 OQ 和 PQ。只会报价格的,后面都是你自己扛。
注:文中参数为行业通行范围,具体项目请以 URS 和供应商技术协议为准。